珠宝加工工艺刀具解析 钻石工具的核心技术与应用
在珠宝加工的精密世界中,刀具的选择直接决定了作品的精细度与完美度。钻石工具,作为珠宝加工领域的“终极利器”,以其无与伦比的硬度和耐磨性,成为切割、雕刻、打磨各种宝石与贵金属的首选。本文将深入解析珠宝加工工艺中钻石工具的类型、技术原理及应用场景。
一、钻石工具的核心优势
钻石是自然界已知最硬的物质(莫氏硬度10),其工具形态主要分为两大类:天然单晶钻石刀具和聚晶金刚石(PCD)刀具。天然单晶钻石锋刃可达到纳米级锐利度,适合超精密切削;聚晶金刚石则通过烧结金刚石微粉,兼具高硬度与抗冲击性,用于粗加工或复杂形状加工。
二、主要钻石工具类型解析
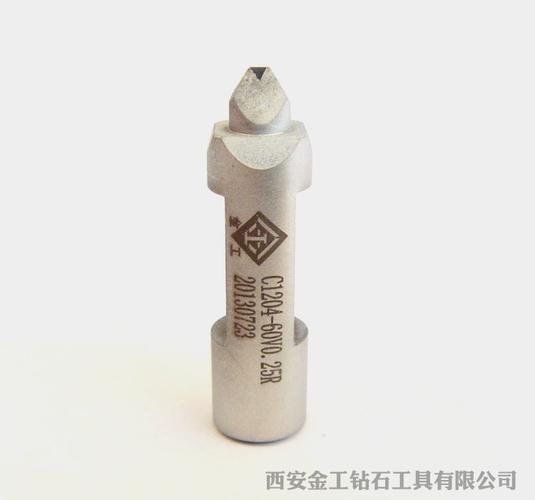
- 单点钻石车刀(SPDT):用于车削贵金属(如黄金、铂金)和软宝石(如珍珠、珊瑚)。在车床上以微米级进给,可加工出镜面级表面,常见于高端珠宝的弧面与对称结构成型。
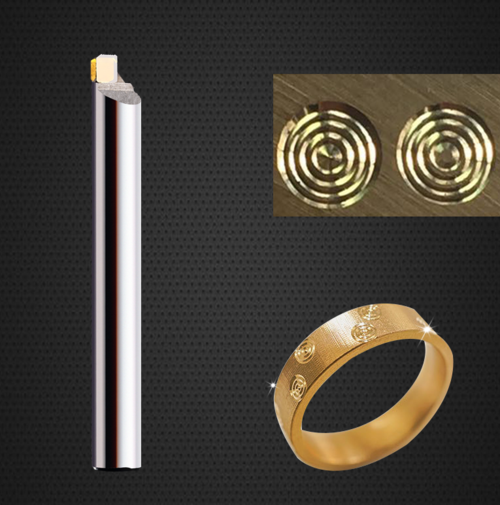
- 钻石雕刻刀:刀头呈不同角度(如30°、60°、90°),用于在宝石或金属上雕刻精细纹路、爪镶槽或微镶孔位。刻面宝石的亭部刻面常由这类刀具修整。
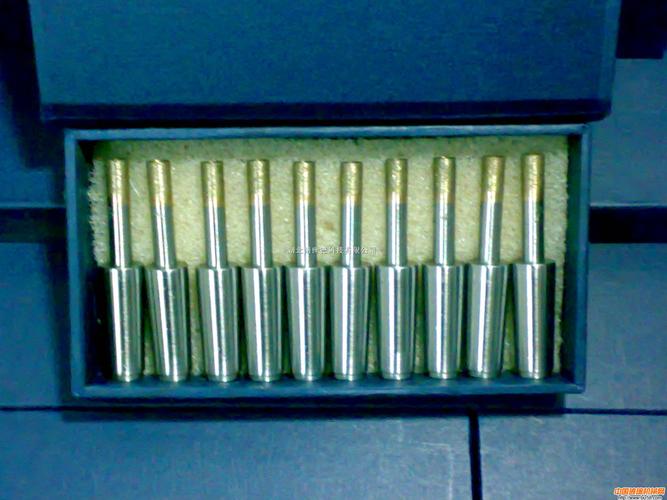
- 钻石磨针与锉刀:以电镀或钎焊方式将金刚石颗粒固定在钢基体上,用于打磨硬质宝石(如翡翠、红宝石)的边角,或修整铸件毛刺。
- 钻石锯片与线锯:用于切割原石或贵金属坯料。锯片边缘镀有金刚石层,线锯则用于曲线切割,如镂空工艺。
三、关键工艺参数与操作要点
· 切削速度:加工贵金属时,线速度通常控制在100-300 m/min,过高会导致刀具磨损或材料烧焦。
· 进给量:精加工时进给量应小于0.05 mm/r,以获得Ra≤0.02 μm的表面粗糙度。
· 冷却润滑:必须使用専用切削液或雾化冷却,防止金刚石在高温下发生石墨化转变(约700°C以上)。
· 刀具角度:前角、后角需根据材料弹性模量优化,加工铂金时前角常取0°至-5°,以增强刃口强度。
四、典型应用场景
· 高级腕表表壳倒角:使用单晶钻石刀具车削钛合金或陶瓷表壳,实现高光无刀纹效果。
· 微镶钻石孔位:用0.2mm直径钻石钻头在黄金托架上钻孔,孔径精度±5μm。
· 玉雕与宝石浮雕:采用金刚石磨针进行精密研磨,配合超声波振动,减少崩边。
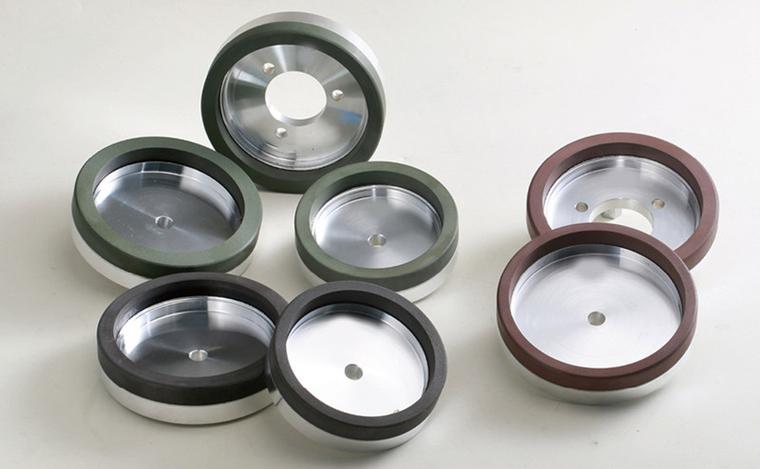
· 环形宝石刻面:对于红蓝宝石的冠部刻面,金刚石磨盘配合机械臂可保证角度一致性。
五、维护与常见问题
钻石工具虽硬但脆,应避免冲击载荷。使用后需用超声波清洗去除金属屑。常见失效形式为刃口微崩或金刚石层脱落。当加工表面出现拉毛或尺寸超差时,需及时更换刀具。重磨需专业激光或离子束设备,成本较高。
六、未来趋势
随着珠宝个性化定制需求增长,超精密钻石工具正向微径化(直径<0.1mm)、复合化(金刚石涂层硬质合金)发展。激光辅助加工与金刚石刀具的结合,可实现蓝宝石等超硬材料的延性域切削,进一步扩展珠宝设计的可能性。
钻石工具是珠宝加工工艺的基石。理解其特性与操作规范,不仅能提升成品质量,更能推动珠宝艺术与技术的边界。
如若转载,请注明出处:http://www.chjiang.com/product/7.html
更新时间:2026-10-22 15:50:54